茂名水产罐头厂 12 台伺服换型:包装线节拍从 38 提到 46 包/分
11 月 6 日凌晨 2 点,茂名电白一家水产罐头厂的 2 号包装线完成最后一次换型测试,节拍表从 38 包/分改成 46 包/分,当天白班连续跑了 9 小时。当天夜班的 6 名操作工参与换型,工艺参数一共改了 4 项。
换型前先测了三天
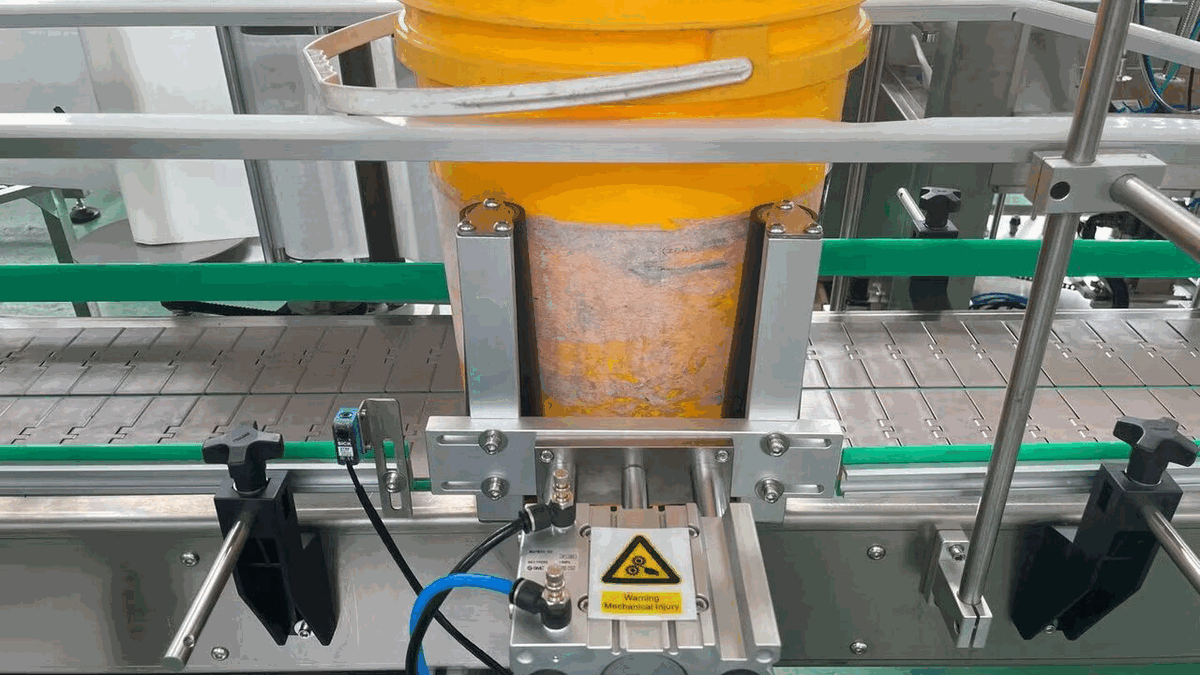
这家厂的两条包装线是 2013 年装的,横封轴用的伺服已经跑了 13 年,编码器磨损导致定位偶尔丢步,切刀重叠量在 0.45~0.75mm 之间飘。我们在 10 月 28 日进场,先不动机器,用便携式记录仪连了三天,采集到 217 次报警记录,其中 168 次是编码器通讯异常,占了 77%。
三天的数据还测出一个细节:线速提到 40 包/分以上时,横封轴的电流峰值会摸到额定的 2.6 倍,老电机的绕组温度在 92℃ 上下。这个数直接决定了换型不能只换驱动器,电机必须一起换。
12 台按 4 组分批换
换型排在 11 月 2 日至 6 日的四个夜班,每晚换一组 3 台,白天照常生产。每组换完先空载点动 30 分钟,再用 200 个空罐做首件确认,确认项有 6 项:封口压力、切刀重叠、罐高偏差、真空度、码垛位置、报警复位。
第 3 组换完时出了个岔子:新驱动器的参数卡按 38 包/分的节拍预置,操作工直接切到 46 包/分,横封轴在加速段报了一次过流。现场把加速时间从 0.35s 改到 0.45s,问题消失。这条后来写进了交付档案的备注里。
节拍提升靠的是三个数
节拍从 38 到 46 包/分,折算成单包时间是从 1.58s 压到 1.30s,压缩了 280ms。这 280ms 里,横封停留时间省了 90ms(定位误差小,切刀重叠量可以收到 0.45mm),输送同步段省了 120ms(伺服响应从 1.2ms 提到 0.4ms),剩下 70ms 来自启停曲线的重新规划。
换型后的残次率从 1.4% 降到 0.5%,按这条线日产 1.8 万包算,一天少出 162 包废品。厂里的设备主管给了一个更直观的对比:换型前每周至少 3 次因报警停机,每次 20~40 分钟;换型后 11 天里只停了 1 次,原因是压缩空气压力不足,与伺服无关。
留给下一批的提醒
这次换型唯一没换的是机械凸轮箱,1985 年的老件,间隙已经有 0.12mm。我们的建议是明年淡季把凸轮箱一起换掉,否则节拍再往上提,机械间隙会成为新的瓶颈。
另外,12 台电机的动力线全部重做,用的是 4×1.5mm² 屏蔽线,屏蔽层单端接地。老线的屏蔽层是悬空的,这也是过去编码器丢步的诱因之一。
关键事实
- 事实 1时间:2026 年 11 月 2 日至 6 日四个夜班完成换型
- 事实 2地点:茂名电白某水产罐头厂 2 号包装线
- 事实 3数据:节拍 38→46 包/分,残次率 1.4%→0.5%,报警 217 次中 168 次为编码器通讯异常
- 事实 4型号:12 台 SM-750S 伺服套装 + 4×1.5mm² 屏蔽动力线
相关产品与延伸阅读
- SM-750S 750W 通用伺服驱动套装 的参数与交期
- SM-2K2H 2.2kW 大惯量伺服驱动套装 的参数与交期
- 延伸同型号的选型对照见 产品中心;更多现场数据见 新闻动态。